‘Luister’ na jou sweislas: Algemene sweisfoute en hoe om dit reg te stel
Focus on yellow sparks flying all around while a worker welds metal.
’n Ervare sweiser weet dat ’n sweislas baie meer onthul as wat ’n mens met die eerste oogopslag besef. Klein gaatjies, oormatige spatsels, ’n groef langs die las of ’n kraak wat later verskyn, is nie bloot kosmetiese probleme nie. Elkeen van hierdie aspekte kan ’n aanduiding wees dat iets tydens die sweisproses verkeerd geloop het.
En selfs ’n sweislas wat op die oog af netjies lyk, is nie noodwendig ’n goeie een nie.
Of jy nou ’n gebreekte implement op die plaas herstel, ’n nuwe konstruksie vervaardig of in ’n industriële werkswinkel werk, die gehalte van ’n sweislas word deur ’n hele reeks faktore beïnvloed. Die materiaal se voorbereiding, stroomsterkte, spanning, loopsnelheid, beskermgas, toevoegmateriaal en selfs die toestand van die sweistoerusting kan die eindresultaat bepaal.
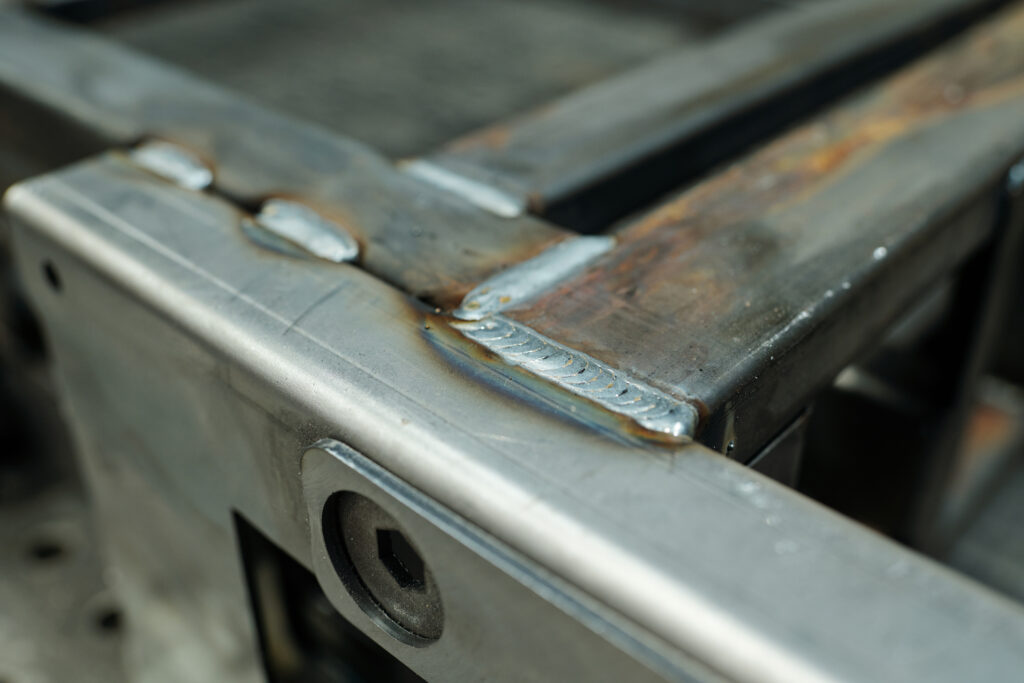
ESAB se tegniese riglyne beklemtoon daarom dat goeie sweiswerk nie begin wanneer die boog getrek word nie – dit begin by behoorlike voorbereiding.
- Poreusheid: Klein gaatjies wat groot probleme kan beteken
Een van die maklikste sweisdefekte om raak te sien, is poreusheid. Dit kom voor wanneer gasborrels in die gesmelte sweismetaal vasgevang word voordat dit stol en laat klein gaatjies of holtes in die sweislas agter.
Die eerste plek waarna jy moet kyk, is dikwels nie die sweismasjien nie, maar die materiaal.
Roes, olie, vet, verf, vuilheid en vog kan alles die sweispoel besoedel. Vog in elektrodes of toevoegmateriaal kan ook probleme veroorsaak.
By prosesse wat beskermgas gebruik, moet die gasvloei en -toevoer ook nagegaan word. Te min beskermgas kan veroorsaak dat atmosferiese lug die sweispoel bereik, maar meer gas is nie noodwendig ’n beter oplossing nie. Oormatige gasvloei kan turbulensie veroorsaak wat weer lug by die beskermde gebied intrek.
Wind en trekke is nóg ’n faktor wat maklik oor die hoof gesien word wanneer daar buite of in ’n oop werkswinkel gesweis word. Dit kan die beskermgas eenvoudig van die sweispoel af wegwaai.
Wat kan jy doen? Maak die materiaal deeglik skoon, gebruik droë en korrek gestoorde verbruiksgoedere, kontroleer die gastoevoer en maak seker dat die gasmondstuk skoon en geen obstruksies het nie.
- Oormatige spatsels: Wanneer die vonke te veel praat
’n Bietjie spatsel is met sekere sweisprosesse normaal, maar wanneer klein metaaldeeltjies oral rondom die sweislas beland, is dit die moeite werd om ondersoek in te stel.
Oormatige spatsels kan met verskeie faktore verband hou, waaronder verkeerde stroom- of spanningsinstellings, ’n verkeerde booglengte, polariteit, beskermgas en oneweredige draadtoevoer.
By MIG-sweiswerk kan die probleem selfs verder terug in die stelsel wees. ’n Verslete kontakpunt, verkeerde spanning op die draadtoevoerrolle, ’n beskadigde of vuil draadgeleidingspiraal (liner) of ’n geknikte sweiskabel kan veroorsaak dat die draad nie egalig gevoer word nie.
Voordat jy dus aanvaar dat jou sweistegniek die probleem is, kyk na die hele stelsel.
- Slakinsluiting: Wat agterbly kan jou las verswak
Wanneer daar met prosesse gewerk word wat harde, glasagtige of korsagtige materiaal (slak) vorm, moet die slak behoorlik tussen sweislopies verwyder word.
Slakinsluiting vind plaas wanneer van hierdie materiaal binne-in die sweislas vasgevang word. Dit kan gebeur wanneer die oppervlak nie deeglik tussen lopies skoongemaak word nie, maar verkeerde sweistegnieke en parameters kan ook ’n rol speel.
’n Te lae stroom, ’n verkeerde elektrodehoek of ’n onvanpaste loopsnelheid kan verhoed dat die slak behoorlik uit die sweispoel beweeg.
Die eenvoudige les is een wat ervare sweisers reeds goed ken: moenie haastig wees tussen lopies nie. Maak die sweisarea behoorlik skoon voordat die volgende laag aangebring word.
- Onvoldoende versmelting: Mooi beteken nie altyd sterk nie
Hierdie is een van die redes waarom ’n sweislas nie net volgens sy voorkoms beoordeel moet word nie.
Onvoldoende versmelting ontstaan wanneer die sweismetaal nie behoorlik met die basismetaal of ’n vorige sweisloop saamsmelt nie. Die oppervlak kan aanvaarbaar lyk, terwyl die verbinding onder die oppervlak onvoldoende is.
Moontlike oorsake sluit in onvoldoende hitte-inset, ’n te vinnige loopsnelheid, ’n verkeerde elektrode- of branderhoek en besoedeling op die oppervlak.
Die oplossing begin weer by die basiese beginsels: skoon materiaal, geskikte parameters en ’n sweistegniek wat genoeg tyd en hitte bied vir behoorlike versmelting.
- Onvoldoende penetrasie: Wanneer die sweislas nie diep genoeg gaan nie
Versmelting en penetrasie word maklik met mekaar verwar, maar dit beskryf nie presies dieselfde probleem nie.
Onvoldoende penetrasie beteken dat die sweislas nie diep genoeg deur die verbinding dring nie, veral by die wortel van die las. Dit kan ’n verbinding skep wat van buite sterk lyk, maar nie oor die vereiste diepte behoorlik verbind is nie.
Stroomsterkte wat te laag is, ’n te vinnige loopsnelheid en onvoldoende lasvoorbereiding kan tot die probleem bydra. Die ontwerp en voorbereiding van die verbinding, insluitend die wortelopening en geometrie van die las, speel ook ’n belangrike rol.
Dikker materiaal verg daarom dikwels meer voorbereiding as om bloot twee stukke metaal teen mekaar te plaas en te begin sweis.
- Ondersnyding: ’n Klein groef op die verkeerde plek
Ondersnyding is sigbaar as ’n groef wat langs die rand van die sweislas in die basismetaal vorm en nie behoorlik met sweismetaal gevul word nie.
Die probleem is dat materiaal juis op ’n kritieke plek verwyder word. Hierdie groef kan ’n spanningskonsentrasie veroorsaak en die verbinding benadeel.
Volgens ESAB se tegniese riglyne kan faktore soos oormatige stroom, ’n te vinnige loopsnelheid en ’n verkeerde sweistegniek tot ondersnyding bydra.
Dit is ’n goeie voorbeeld van waarom meer hitte of vinniger werk nie noodwendig ’n beter sweislas lewer nie. Die parameters moet by die materiaal, verbinding en sweisproses pas.
- Krake: ’n Fout wat nooit geïgnoreer moet word nie
Van al die sigbare tekens op ’n sweislas moet ’n kraak dadelik aandag kry.
Krake kan tydens die sweisproses ontstaan of eers later sigbaar word. Die oorsake verskil en kan verband hou met onder meer spanning in die verbinding, materiaalkeuse, vinnige afkoeling, waterstof, kontaminasie, lasontwerp en sweisparameters.
Dit is daarom nie genoeg om bloot oor ’n kraak te sweis en te hoop dat jy die probleem opgelos het nie. Die oorsaak moet eers bepaal en reggestel word voordat ’n behoorlike herstel uitgevoer word.
Waar die verbinding veiligheidskrities is, behoort die toepaslike sweisprosedures, inspeksievereistes en gekwalifiseerde personeel gebruik te word.
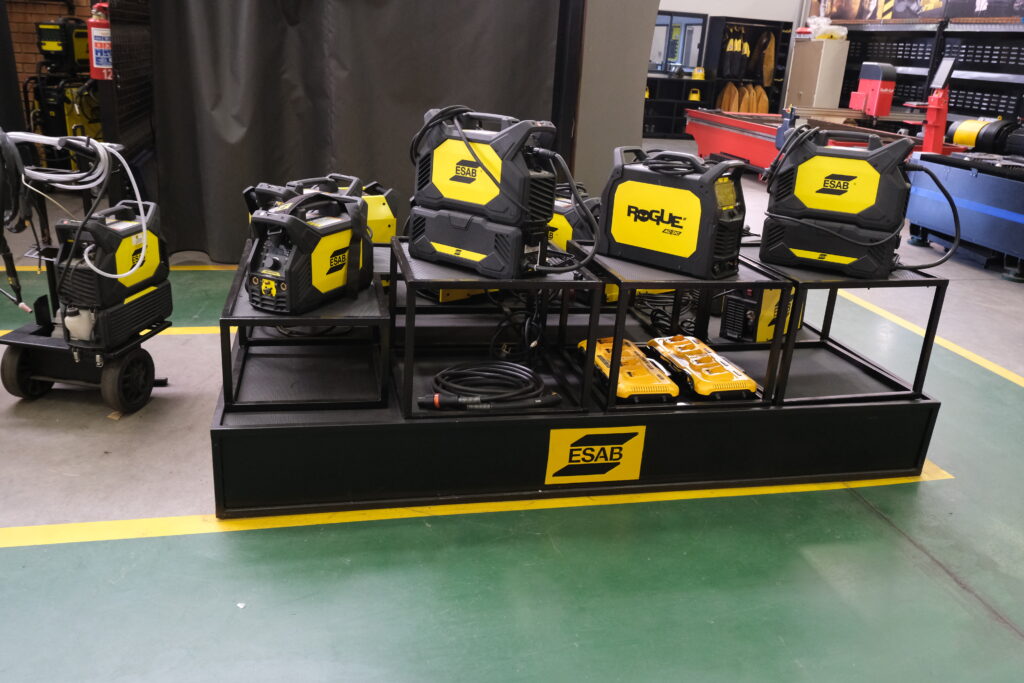
ESAB se reeks draagbare sweistoerusting is ontwerp om betroubare sweiswerk moontlik te maak, hetsy in die werkswinkel of waar herstelwerk in die veld gedoen moet word.
Voor jy die sweismasjien blameer …
Wanneer ’n sweislas verkeerd loop, is dit maklik om dadelik die masjien se instellings te begin verander. Tog kan die werklike probleem op ’n heel ander plek wees.
ESAB beveel aan dat sweisparameters op afvalmateriaal van dieselfde tipe en dikte getoets word voordat daar aan die finale werkstuk begin word.
Gebruik dié geleentheid om die hele sweisstelsel na te gaan.
Is die polariteit korrek? Is die elektrode droog en geskik vir die toepassing? Is die materiaal skoon? Is daar genoeg beskermgas en word dit nie deur wind weggewaai nie? Is die gasmondstuk skoon? Is die kontakpunt of draadgeleidingspiraal verslete? Word die draad egalig gevoer? Is die aardverbinding goed?
Selfs iets so eenvoudig soos ’n swak aardverbinding kan ’n onstabiele boog en swak sweisresultate veroorsaak.
Dit is juis waarom foutopsporing by sweiswerk nie net oor die sweiser se handvaardigheid gaan nie. Die proses moet as ’n geheel beskou word.

ESAB se Warrior- en Fabricator-sweistoerusting is gebou vir veeleisende werksomgewings en bied kragtige, betroubare oplossings vir professionele sweiswerk in onder meer vervaardiging, landbou en swaar nywerhede.
’n Goeie sweislas begin voor die eerste vonk
Die verskil tussen ’n sweislas wat bloot die werk gedoen kry en een waarop jy werklik kan staatmaak, lê dikwels in die voorbereiding:
- Maak die oppervlak skoon.
- Kies die regte verbruiksgoedere.
- Stel die toerusting volgens die materiaal en toepassing op.
- Kontroleer jou gas, draadtoevoer en aardverbinding.
- Maak ’n toetslas en kyk wat die sweislas vir jou vertel.
’n Ervare sweiser weet immers dat ’n probleem nie altyd met meer stroom, meer toevoegmateriaal of nog ’n sweisloop opgelos word nie. Soms moet jy eerder teruggaan na die begin en vasstel waarom die probleem ontstaan het.
Met die regte toerusting, verbruiksgoedere en tegniese kennis help ESAB sweisers om beheer oor elke deel van die proses te neem – van die voorbereiding tot die finale sweislas.
Vir meer tegniese riglyne, sweisoplossings, toerusting en verbruiksgoedere, besoek ESAB se webwerf en ESAB University.
Related Posts